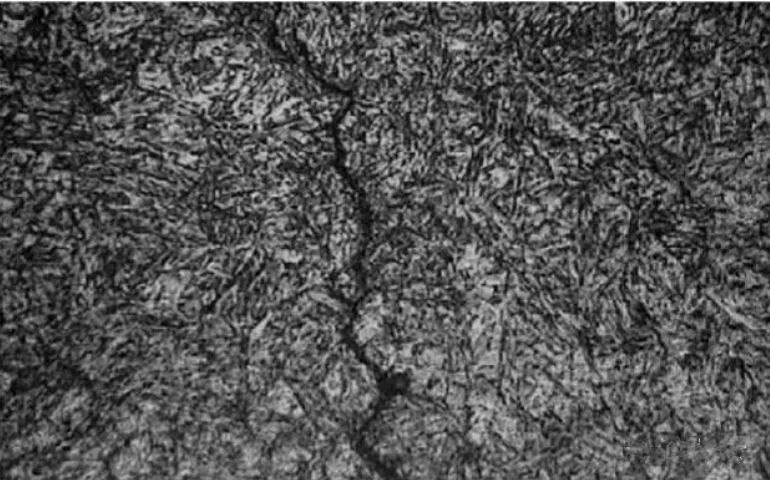
Metode za razlikovanje razpok pri kovanju, razpok toplotne obdelave in razpok surovin
Obstajajo različne vrste razpok: razpoke surovin, razpoke toplotne obdelave, razpoke pri kovanju itd., zaradi katerih lahko ljudje postanejo omotični in dezorientirani. Kako jih prepoznati je pomemben tečaj, ki olajša natančno identifikacijo procesa, kjer nastanejo razpoke, in je koristen za analizo vzrokov za nastanek razpok.
Najprej je treba opredeliti pojma "razpoke surovin" in "razpoke pri kovanju". Razpoke, ki se pojavijo po kovanju, je treba razumeti kot "kovaške razpoke". Vendar pa lahko glavne dejavnike, ki povzročajo razpoke pri kovanju, nadalje razdelimo na:
1. Razpoke pri kovanju, ki jih povzročajo napake v surovinah;
2. Razpoke pri kovanju, ki nastanejo zaradi neustreznega postopka kovanja.
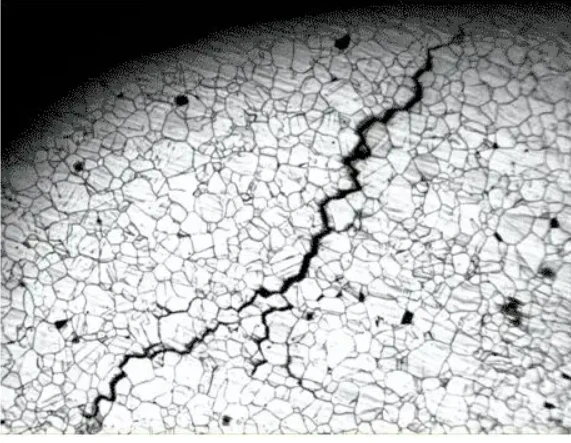
Če se grobo razlikujemo od makroskopske morfologije razpok, vodoravne razpoke na splošno niso povezane z osnovno kovino, vzdolžne razpoke pa je treba analizirati v kombinaciji z morfologijo razpok in tehnologijo kovanja.
Na obeh straneh razpoke je razogljičenje, ki je vsekakor posledica postopka kovanja. Glede na to, ali ga povzroča surovina ali postopek kovanja, ga je treba analizirati glede na metalografijo in postopek.
Pri obdelovancih iste serije in modela so razpoke pri kovanju običajno locirane v enem položaju, s plitvim podaljškom pod mikroskopom in razogljičenjem na obeh straneh. Ni nujno, da se materialne razpoke pojavljajo večkrat na istem mestu z različnimi globinami pod mikroskopom. Po več branju in analiziranju še vedno obstaja določen vzorec.
Razpoke materiala so večinoma skladne z vzdolžno smerjo materiala. Obstajata dve vrsti razpok pri kovanju, ena nastane zaradi pregrevanja in pregorevanja, v bližini razpoke pa pride do oksidacije in razogljičenja. Obstaja še ena vrsta, ki lahko povzroči pokanje pri uporabi hladnega železa, ki ima pojav poškodbe mreže in trganja. Lahko se razlikuje od metalografije.
Namen kovanja:
1. Zahteve za oblikovanje;
2. Izboljšati notranjo strukturo materialov, izboljšati velikost zrn in doseči enotno elementarno sestavo in strukturo;
3. Naredite material gostejši (kot so luknje zaradi krčenja ali ohlapnost, ki niso izpostavljeni zraku znotraj kovanega materiala), in racionalna porazdelitev je bolj razumna;
4. Postrezite naslednji postopek z razumno metodo toplotne obdelave po kovanju.
Zato je odgovornost v notranjih napakah surovin za kovanje. Veliki ulitki in odkovki se pogosto začnejo neposredno s kovanjem jeklenih ingotov, v ingotovih pa je neizogibno veliko število napak pri litju. Očitno je, da razumno kovanje lahko odpravi tako-tako imenovane "napake". Torej je racionalnost postopka kovanja glavni razlog za ugotavljanje, ali bo odkovek počil.
Seveda za razmeroma stabilen postopek kovanja, če so vnaprej postavljene jasne zahteve za nadzor stopnje napak surovin pred kovanjem, ko stopnja napak surovin presega zahteve in se med kovanjem po prvotnem postopku kovanja pojavijo razpoke, lahko to obravnavamo kot "razpoke pri kovanju, ki jih povzročajo napake surovin".
Poseben problem pokanja je treba podrobno analizirati v kombinaciji z analizo procesa, vključno s tem, ali med postopkom segrevanja obstaja zaščitna atmosfera. Kovanje je treba izvesti s kovanjem in tesnim zapiranjem razpok v surovini. Oksidirana koža je običajno gosta in sive barve, umazanija, ki jo povzroči postopek priprave vzorca, pa je zelo ohlapna in temne barve. Pri veliki povečavi ga je mogoče videti na prvi pogled, vendar ga je težko ločiti. Lahko se razreši neposredno z analizo energijskega spektra.
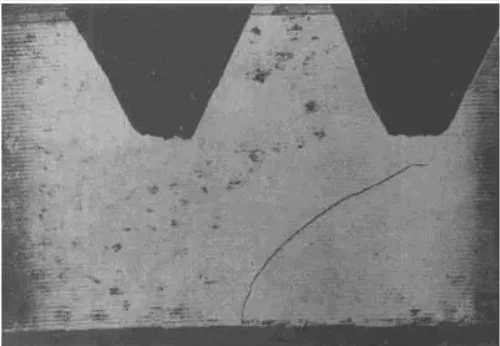
Kovanje razpok
Razpoke pri kovanju običajno nastanejo pri visokih temperaturah. Ko pride do deformacije pri kovanju, lahko zaradi širjenja razpoke in stika z zrakom pod mikroskopom 100X ali 500X opazimo, da je razpoka zapolnjena z oksidnim kamencem, obe strani pa sta razogljičeni. Struktura je feritna, njene morfološke značilnosti pa so, da je razpoka relativno debela in na splošno obstaja v več oblikah, brez podrobnih konic, relativno okrogla in čista ter brez podrobne usmerjenosti. Poleg zgoraj omenjenih značilnih oblik so včasih nekatere razpoke pri kovanju videti bolj drobne. Območje okoli razpoke ni popolnoma razogljičeno, temveč delno.
Tipičen primer razpoke pri kovanju:
Na robovih je več oksidov.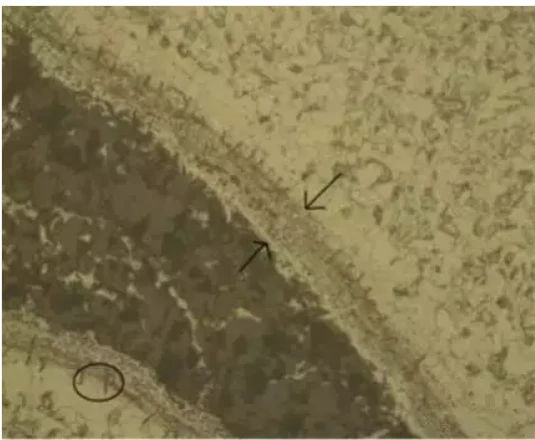
Razpoke pri toplotni obdelavi
Razpoke, ki nastanejo med postopkom segrevanja kaljenja, imajo pomembne razlike v naravi in morfologiji v primerjavi z razpokami, ki nastanejo med postopkom segrevanja kovanja. Pri konstrukcijskem jeklu je temperatura toplotne obdelave na splošno veliko nižja od temperature kovanja in tudi pri hitro{1}}hitroznih in visokolegiranih jeklih je čas ogrevanja in izolacije veliko krajši od temperature kovanja. Zaradi visoke temperature segrevanja med toplotno obdelavo, podaljšanega časa zadrževanja ali hitrega segrevanja lahko med postopkom segrevanja pride do zgodnjega razpokanja. Ustvari razpoke, razporejene vzdolž meja grobih zrn; Na obeh straneh razpoke je rahlo razogljičenje in če je hitrost segrevanja dela prehitra, lahko pride do zgodnjega razpokanja. Na obeh straneh razpoke ni očitnega razogljičenja, je pa oksidna obloga znotraj in na koncu razpoke. Včasih zaradi okvare visoko-temperaturnih instrumentov in izjemno visokih temperatur struktura delov postane izjemno groba, razpoke pa se porazdelijo po mejah grobih zrn.
Tipični primeri gašenja razpok:
Pri 500X kaže nazobčano obliko s široko razpoko na začetku in finimi ali brez prelomnih linij na koncu. Na mestu razpoke niso našli nobenih nenormalnih metalurških vključkov in niso opazili pojava razogljičenja. Razpoka se razprostira v nazobčani obliki in ima značilne lastnosti gasilnih razpok.