


Kakovost orodja je na splošno glavno vprašanje, ki ločuje stedizaprt-proces kovanjadelovanje iz enega, ki ga pestijo odpadki in prezgodnja okvara matrice. Ker kovači iščejo natančnejše tolerance in daljšo življenjsko dobo matrice, je optimizacija zasnove matrice, geometrije bliskov, orodnih materialov in upravljanja toplote ključnega pomena. V tem članku bomo govorili o praktičnih vzvodih za doseganje doslednega izhoda iz vsakega kompleta matric na podlagi pristopov, ki jih uporabljajo partnerji, kot je npr.Welong.
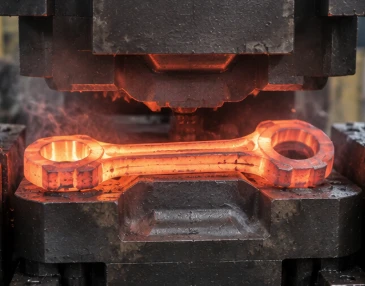
Kako zasnova matrice vpliva na zaprt-proces kovanja matrice?
Geometrija votline matrice in natančnost delov
Oblika votline omejuje največjo natančnost dela v katerem koli zaprtem-postopku kovanja z matrico, saj se vse dimenzionalne razlike v matrici podvojijo pri končnem kovanju. Inženirji običajno simulirajo polnitev votline pred rezanjem jekla, da najdejo območja premajhnega polnjenja in čezmerne obremenitve. Če prvič popravite obliko votline, zmanjšate drago predelavo in zmanjšate število poskusnih udarcev, potrebnih za certificiranje nove matrice.
Premisleki glede debeline reber in mreže
V zaprtem -postopku kovanja je tanka rebra in mreže težko v celoti zapolniti, neenakomerna debelina pa je glavni vzrok za zavrnitev delov. Oblikovalci želijo videti široke polmere zaokrožitev in gladke spremembe v debelini, da bi kovina ostala tekoča, ne da bi se zatikala na tankih mestih. Če ima dizajn tanke mreže, lahko sprememba oblike predoblikovanca ali dodajanje blokirnega koraka izboljša polnilo brez popolnega preoblikovanja.
Koti ugreza in načrt izmeta
Mnogi potrošniki se ne zavedajo potrebe po ustreznih ugreznih kotih. Deli se zlepijo, stene votline pa hitreje propadajo med izmetom brez pretoka zraka. V večini konfiguracij zazaprt-postopek kovanjas, notranje stene imajo večji ugrez kot zunanje stene, ker se odkovek skrči proti notranjim elementom, ko se ohlaja. Zgodnji pregled osnutkov standardov in ne po prvem poskusu lahko prihrani veliko časa za ponovna dela.
Flash Design, ločilne linije in optimizacija pretoka materiala
Flash Land in oblikovanje žlebov
Protitlak, ki ga nadzirata širina zamašitve in prostornina žleba med končnim zaprtjem matrice, neposredno vpliva na kakovost polnila med postopkom zaprtega-kovanja matrice. Če je zemljišče premajhno, bo odvečna kovina zgodaj pobegnila, kar bo izstradalo oddaljene votline. Če je zemljišče preširoko, obrežite ostanke in dvignite tonažo stiskalnice. Na splošno se to ravnotežje spremenljivk doseže s ponavljajočimi se poskusnimi zagoni, podprtimi s podatki simulacije toka.
Postavitev ločilne črte
Pri kovanju z zaprtim-matričnim kovanjem lokacija ločevalne črte močno vpliva na tok materiala in postopke obrezovanja. Zaradi tega je strojna obdelava matrice lažja in blisk bolj dosleden. Postavite ga na največji presek dela. Neenakomerna debelina žarnice je običajno posledica slabe postavitve, kar oteži rezanje in pusti preostalo napetost koncentrirano na določenih mestih.
Predvidevanje in nadzorovanje toka kovin
Kovačnicevedno bolj uporabljajo modeliranje s končnimi elementi za predvidevanje toka kovine pred končno obliko matrice, saj je reševanje težav s tokom po rezanju orodja drago. Simulacija se lahko uporabi za načrtovanje oblike predoblikovanca, prostornine gredice in zasnove blokerja, tako da material doseže vse skrajne meje votline brez gub ali prekrivanj. V pravilno optimiziranem zaprtem procesu kovanja se simulacija pogosto povrne že v prvi izvedbi.

Ali lahko boljši materiali orodja podaljšajo življenjsko dobo matrice in zmanjšajo obrabo?
Izbira razredov orodnega jekla
Izbira materiala ima neposreden, merljiv vpliv na to, koliko ciklov orodje preživi, zlasti v -zaprtem-postopku kovanja z velikim-količinskim kovanjem. Pogoste izbire vključujejo H13 in podobna jekla za vroča-orodja, izbrana zaradi odpornosti proti toplotni utrujenosti in žilavosti pri ponavljajočih se udarnih obremenitvah. Usklajevanje razreda jekla s temperaturo kovanja in kompleksnostjo delov je ena stroškovno-bolj učinkovitih odločitev, ki jih lahko kupec sprejme vnaprej.
Površinske obdelave in premazi
Površinske obdelave, kot je nitriranje ali PVD premazi, lahko podaljšajo življenjsko dobo matrice z izboljšanjem odpornosti proti obrabi na površini votline, ne da bi pri tem spremenili skupno žilavost orodnega jekla. V azaprt-proces kovanjadelujejo pri velikih količinah, ti tretmaji zmanjšajo draženje in erozijo na kontaktnih točkah, kjer je največ trenja. Dodatni začetni stroški so običajno upravičeni z manj menjavami matric in bolj dosledno kakovostjo.
Preventivno vzdrževanje in pregled matrice
Načrtovani pregledi odkrijejo razpoke v zgodnji-fazi, linije toplotne utrujenosti in obrabo, preden se stopnjujejo v katastrofalno okvaro-proizvodnje. Trgovine, ki izvajajo zahteven cikel procesov zaprtega-kovanja matrice, upoštevajo znane vzorce obrabe za vsako matrico in načrtujejo preventivno obnavljanje površin, namesto da čakajo na vidne napake. To zmanjšuje nenačrtovane izpade in ščiti proizvodne načrte.
Kako mazanje in temperatura matrice izboljšata učinkovitost kovanja?
Izbira pravega maziva
Izbira maziva je eden najbolj podcenjenih elementov v zaprtem-procesu kovanja z mazivom in vpliva na pretok kovine ter obrabo matrice. Sintetična maziva na osnovi grafita in vode ponujajo-kompromise glede pokritosti, ostankov in obdelave okolja. Optimalna možnost je pogosto odvisna od oblike in prostornine dela. Slaba pokritost se pogosto vidi kot lokalizirana obraba, ki vodi do neenakomerne porazdelitve življenjske dobe matrice po votlini.
Nadzor temperature predgretja matrice
Eden od glavnih razlogov za zgodnje pokanje matrice pri katerem koli zaprtem-postopku kovanja je toplotni šok, ko vroče gredice zadenejo površino orodja. S segrevanjem matric na primerno temperaturo zmanjšamo toplotni šok. Če je tekalna matrica prehladna, bo to povzročilo toplotno utrujenost; če je prevroče, bo jeklo postalo mehko in odpornost proti obrabi se bo zmanjšala. Stalno ogrevanje-od izmene do izmene je enostavno, vendar se pogosto ne izvaja.
Upravljanje termičnega kroženja med proizvodnjo
Neprekinjena proizvodnja vključuje ponavljajoče se cikle segrevanja in hlajenja, ki so kumulativni pri toplotni obremenitvi orodja. Pravilno upravljanje lahko podaljša življenjsko dobo matrice. Številne delavnice, ki izvajajo -proces zaprtega{3}}kovanja matrice z visoko{2}}pretočnostjo, uporabljajo hladilne kanale ali časovne premore v procesu, da ohranjajo temperaturo površine matrice enakomerno, kar zmanjšuje zamenjave matrice v sili in ohranja dosledne mere od serije do serije.

Zaključek
Zanesljivost azaprt-proces kovanja, brez smeti in izpadov, je odvisno od optimizacije orodij, kot so zasnova matrice, geometrija bliskavice, materiali orodja in upravljanje temperature. Ustanovljeno leta 2001,Welongima več kot 20 let izkušenj z zagotavljanjem razvoja dobaviteljev, nadzora kakovosti in tehnične pomoči podjetjem v industriji, industriji vrtanja nafte, vesolju in medicini. Izkušen partner, kot je Welong, ki ima certifikat ISO 9001, lahko ta načela dosledno izvaja za kupce.
pogosta vprašanja
V1: Kaj je najpogostejši vzrok okvare matrice pri zaprtem-kovanju?
O: Toplotna utrujenost zaradi nedoslednega predgretja in hlajenja je glavni vzrok za pokanje matrice.
V2: Kako širina bliskavice vpliva na kakovost delov?
O: Širina bliska nadzira povratni-tlak in vpliva na to, ali kovina v celoti zapolni oddaljene elemente votline.
V3: Kakšno orodno jeklo se običajno uporablja za matrice za vroče kovanje?
O: H13 in podobna jekla za vroče -delovanje se pogosto uporabljajo za žilavost in odpornost proti utrujenosti.
V4: Ali lahko simulacija zmanjša poskus-in-napake pri razvoju matrice?
O: Da, simulacija toka napove težave s polnjenjem, preden se orodje razreže, s čimer prihrani čas in stroške.
V5: Zakaj je izbira maziva pomembna pri zaprtem-kovanju?
O: Pravilno mazivo izboljša pretok kovine in zmanjša lokalizirano obrabo matrice.
Partner z Welongom za zanesljivo podporo dobavne verige kovanja
Če nabavljatezaprte-komponenteali optimizacijo orodja z izkušenim partnerjem,WelongInženirske in kakovostne ekipe so pripravljene pomagati. Z več kot 20-letnim servisiranjem industrijskih, avtomobilskih, naftnih in vesoljskih strank po vsem svetu Welong podpira risbe, vprašanja o orodjih in proizvodne potrebe od koncepta do dostave. Obrnite se nametal@welongpost.comda bi razpravljali o vašem naslednjemzaprt-proces kovanjaprojekt.
Reference
1. Ameriško združenje za kovine, priročnik o načrtovanju kovaške matrice in izbiri orodnega jekla.
2. Forging Industry Association, smernice za hitro zasnovo in optimizacijo ločilne linije.
3. Društvo proizvodnih inženirjev, raziskave simulacije za napovedovanje toka kovin.
4. ASM International, referenca o prevlekah za vroče{1}}orodna jekla.
5. Journal of Materials Processing Technology, študije o termičnem utrujanju pri kovanju.
6. International Journal of Advanced Manufacturing Technology, raziskave o mazanju pri kovanju.


